
 En

Haberler
 Ev / Haberler / Sektör haberleri / Özelleştirilmiş Vinç Çevirme Halkası: Makineniz için Doğru Rulman Nasıl Belirlenir
Özelleştirilmiş Vinç Çevirme Halkası: Makineniz için Doğru Rulman Nasıl Belirlenir
 2026.10.10
 Sektör haberleri
Bir vinç döndürme halkası nadiren doğrudan bir katalogdan çıkar. Çalışma yarıçapı, yük tablosu, vinç hızı, sahadaki iklim ve müşterinin önceden sipariş ettiği dişli kutusunun tümü tasarımı farklı yönlere iter ve sonuç genellikle belirli bir çizime göre oluşturulmuş özelleştirilmiş bir vinç döndürme halkasıdır. Jiangsu Manchen Şanzıman Teknolojisinde yaptığımız iş budur: bir yük kasasını makinenin yatak yuvasına, pinyonuna ve bakım planına uyacak bir halkaya dönüştürmek. Aşağıda, vinç imalatçılarıyla birlikte bu kararları genellikle ortaya çıkma sırasına göre nasıl yürüttüğümüz anlatılmaktadır.
"Özelleştirilmiş" Aslında Neyi Kapsıyor
Kişiselleştirme yalnızca yeni bir cıvata deliği modeli değildir. Vinç çevirme halkası üzerinde parçanın hemen hemen her özelliğine dokunabilir:
- vincin gördüğü eksenel yük, devrilme momenti ve şok için seçilen yuvarlanma yolu geometrisi ve yuvarlanma elemanı boyutu;
- dış ve iç çap, delik ve kesit yüksekliği sayesinde halka mevcut montaj cebine uyar;
- halkanın içten dişli, dıştan dişli veya dişlisiz olup olmadığına bakılmaksızın modül, diş sayısı, basınç açısı, diş sertliği ve boşluk dahil olmak üzere dişli verileri;
- montaj deliği sayısı, konumu, havşa derinliği ve önerilen cıvata kalitesi;
- eksenel ve radyal boşluk sınıfı, ön yük ve başlangıç torku;
- conta tipi, yağlama noktaları, gres kanalları ve yüzey koruması;
- işaretleme, izlenebilirlik ve dokümantasyon gereklilikleri.
Oldukça özelleştirilmiş bir halka bile normalde kanıtlanmış bir yapısal aileden başlar. Bu aileyi seçmek ilk gerçek mühendislik kararıdır.
Halkayla Değil, Vincin Görev Döngüsüyle Başlayın
Boyutlar tartışılmadan önce vincin gerçekte nasıl çalıştığını açıklayan sayıları istiyoruz. Kağıt üzerinde cömert görünen bir halka, görev döngüsü gevşek bir şekilde tanımlanırsa yine de erken başarısız olabilir. Cevaplamamız gereken sorular şunlar:
- her çalışma yarıçapında maksimum eksenel yük, radyal yük ve devrilme momenti;
- Alma ve yerleştirme sırasındaki şok ve dinamik faktörler ile statik tutma koşulu;
- çevirme hızı, saat başına başlangıç ve vincin çalıştığı vardiyanın payı;
- saat veya devir cinsinden beklenen hizmet ömrü;
- ortam sıcaklığı, nem, tuza maruz kalma, toz ve yıkama uygulamaları;
- montaj arayüzü: koltuğun düzlüğü, cıvata kalitesi, delik düzeni ve mevcut kesit yüksekliği.
Bunlardan bazıları hala açıksa söyleyin. Çizim düzeltilmeden önce bunları tartışmak, montaj sırasında bir uyumsuzluk bulmaktan çok daha ucuzdur.
Bir Bakışta Yarış Pisti Aileleri
Neredeyse her vinç çevirme halkası beş yapısal aileden birine aittir. Yuvarlanan elemanların yükü nasıl taşıdıkları ve dolayısıyla devrilme momenti altında neler yapabilecekleri açısından farklılık gösterirler.
| Halka tipi | Yuvarlanma elemanları | Karakteri yükle | Tipik vinç görevi |
|---|---|---|---|
| Tek sıralı top (dört noktalı temas) | Bir sıra top | Eksenel yük, orta moment | Hafif pergel vinçler, küçük deniz vinçleri, döner tablalar |
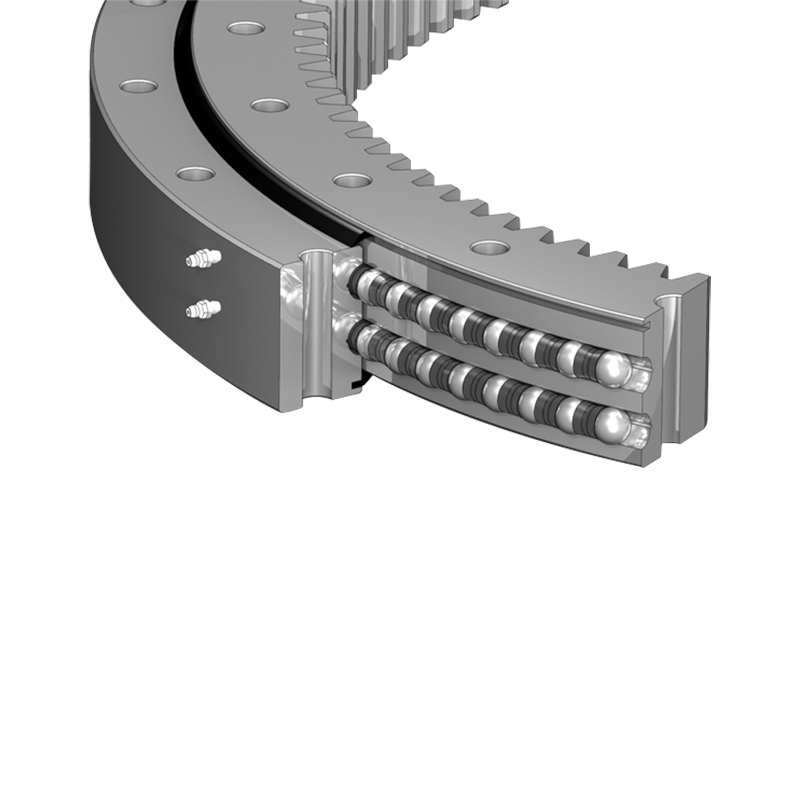
| Çift sıralı top | İki sıra top | Daha yüksek eksenel yük ve moment | Orta boy vinçler, güverte vinçleri, istifleyici vinçler |
| Üç sıralı silindir (13 serisi) | İki eksenel makara sırası artı bir radyal sıra | Çok yüksek eksenel, radyal ve moment, iyi şok direnci | Liman, tersane, açık deniz ve ağır mobil vinçler |
| Tek sıralı çapraz silindir | Silindirik silindirler 90 derecede çaprazlanmıştır | Hassas eğim kontrolü ile radyal ve eksenel yük | Hassas döner tablalar, kompakt kaldırma ekipmanları |
| L tipi tek sıralı top | L şeklinde halka geometrisindeki toplar | Eksenel yük, düşük kesit yüksekliği, sınırlı moment | Hava platformları, alçak profilli vinçler, kompakt otomasyon |
Masa bir karar değil, bir başlangıç noktasıdır. Aynı yük tablosuna sahip iki vinçten biri sürekli çalışıyorsa ve diğeri saatte birkaç kez kaldırıyorsa yine de farklı halkalara ihtiyaç duyulabilir.
Ağır Hizmet Vinç Görevi: Üç Sıralı Makaralı Halkalar
Bir vinç tüm gün boyunca yoğun bir şekilde çalıştığında, şok altındayken yakalıyor, kaldırıyor ve döndürüyorsa, halkanın bu yükü, stresi düşük tutmak için yeterli yuvarlanma temasına yayması gerekir. Üç sıralı makara tasarımında, iki sıra silindirik makara eksenel yükü ve devrilme momentini alırken, üçüncü sıra ise dişlilerden gelen radyal yükü alır. Düzenleme serttir, darbelere karşı dayanıklıdır ve çoğu ağır vinç işini dolduran liman ve tersane programlarına çok uygundur. Bu halkaların gerçek makinelerde nasıl davrandığına daha yakından bakmak için vinç ve ekskavatör kılavuzu mekaniğin içinden geçiyor.
Bu aynı zamanda özelleştirmenin en önemli olduğu ailedir çünkü çaplar, silindir boyutları, dişli verileri ve montaj arayüzleri projeden projeye değişir.
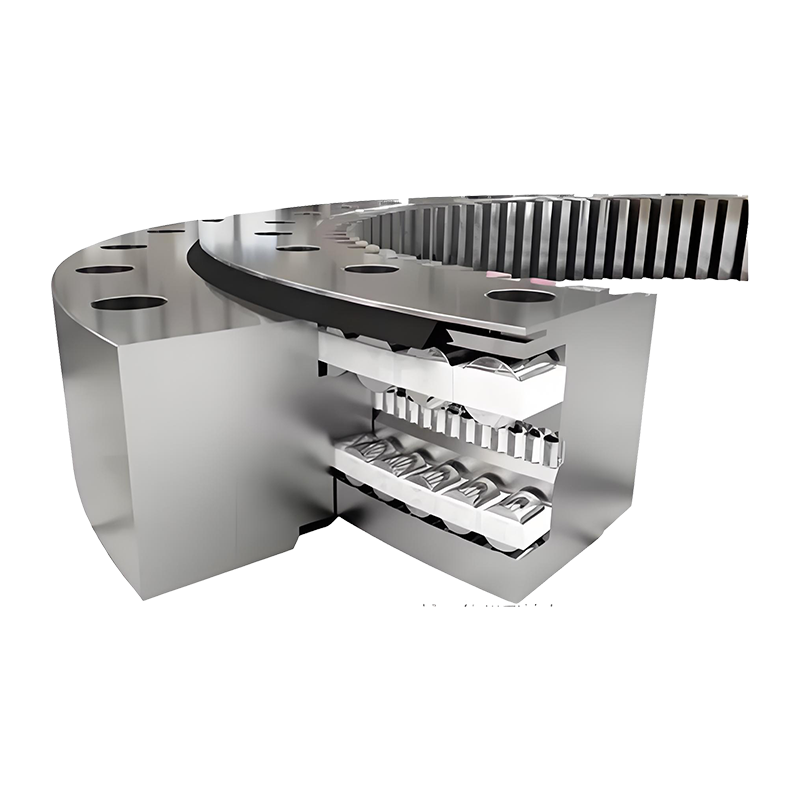 Üç Sıralı Makaralı Döner Rulman 13 Serisi Üç sıralı silindir tasarımı, vinçler ve liman ekipmanları için çaplara, silindir boyutlarına, dişlilere ve montaj arayüzlerine göre özelleştirmeyle eksenel ve radyal yükleri yönetir. Ürünü Görüntüle →
Hafif ve Orta Hizmet: Bilya Yuvarlanma Yolları
Her vincin bir makaralı halkaya ihtiyacı yoktur. Eğilme momentinin orta düzeyde kaldığı ve makinenin yavaşça döndüğü durumlarda, tek sıralı bilyeli halka, sızdırmazlığı ve yeniden yağlanması daha kolay, daha düşük maliyetli, daha düşük sürtünmeli bir çözüm sunar. Dört nokta temaslı tek sıralı halkalar küçük pergel vinçler, deniz vinçleri ve dişlisiz döner tablalar için yaygın bir seçimdir; çift sıralı versiyonlar ise daha fazla kaldıran orta boy vinçler için kapasite ekler.
Buradaki dürüst tavsiye genellikle daha az harcamanızdır. Görev verileri anın mütevazı kaldığını gösteriyorsa, uygun şekilde sertleştirilmiş dişliye sahip bir bilyeli halka, gresi dağıtmak için hiçbir zaman yeterli hareketi sağlayamayan büyük boyutlu bir silindirli halkadan daha uzun süre dayanır.
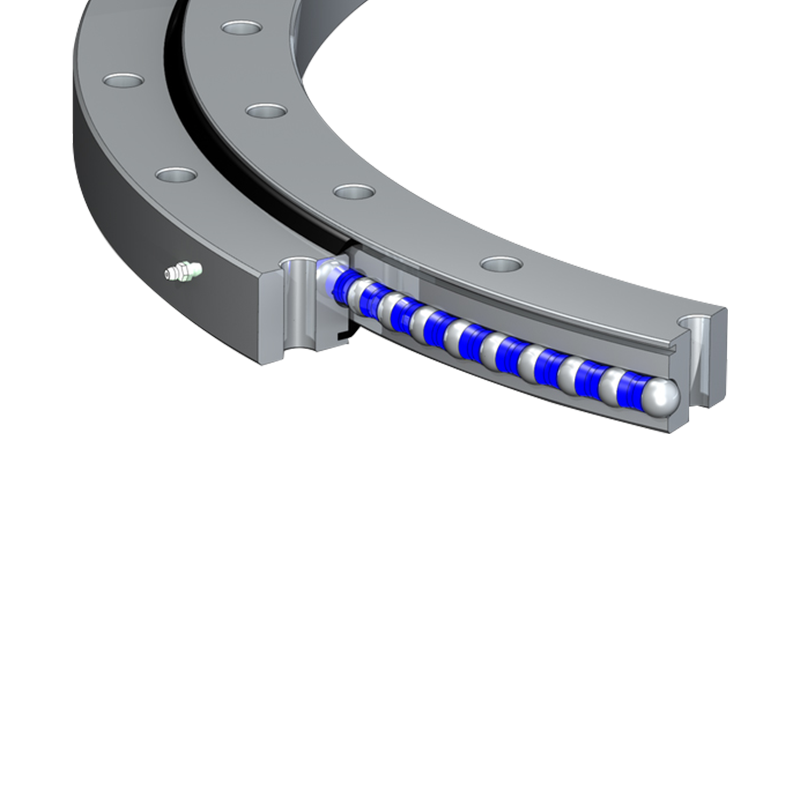 Tek Sıralı Bilyalı Döner Rulman Serisi Kompakt tek sıralı bilyalı rulman, makine, tıbbi ve denizcilik kullanımları için düzgün dönüş, eksenel ve radyal yük desteği, sızdırmazlık seçenekleri ve Q/01/HS dişli çeşitleri sunar. Ürünü Görüntüle →
Dar Alanlar ve Düşük Kesit Yüksekliği
Bazı vinçler yükten ziyade yükseklikle sınırlıdır. Hava platformları, kompakt mafsallı bomlu vinçler ve robotik döner tablalar genellikle çalışmak için yalnızca sığ bir montaj cebine sahiptir. L tipi tek sıralı bilyalı halka, eksenel yükü taşırken kesiti kompakt tutar ve tahrik konumuna uyacak şekilde dahili veya harici dişlilerle birlikte tedarik edilebilir.
Takas, eğilme momenti kapasitesidir. Bir toplama sırasında makinenin dengesi bozulabiliyorsa, çizimde zar zor uyduğunu söylese bile daha uzun bir halka genellikle daha dayanıklı bir çözümdür.
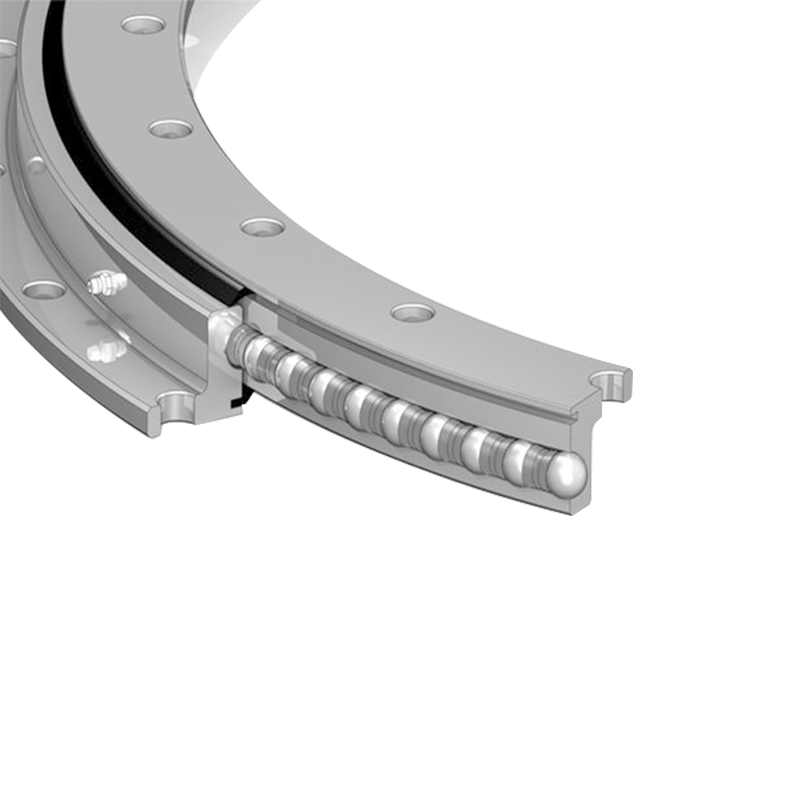 L-Tipi Tek Sıralı Bilyalı Döner Rulman Kompakt L şekilli tek sıralı bilyalı rulman, eksenel, radyal ve moment yüklerini kaldırabilir; bu da hem kapasite hem de alanın önemli olduğu durumlarda onu incelemeye değer kılar. Ürünü Görüntüle →
Sızdırmazlık, Yağlama ve Saha Koşulları
Yarış pistinin ömrü, yüzüğe neyin ulaştığı kadar nasıl yapıldığına da göre belirlenir. Bir limandaki tuzlu hava, bir taş ocağındaki aşındırıcı toz, bir işleme tesisinde buharlı temizleme ve sıfırın altındaki başlatmaların her biri farklı bir conta ve gres gerektirir.
Normalde contayı, tek dudaklı, çift dudaklı veya dudaklı labirenti kirlenme riskine göre eşleştiririz, gres nipellerini bakım ekibinin gerçekten ulaşabileceği yerlere yerleştiririz ve segman boyutuna ve vardiya başına çevirme döngüsü sayısına göre bir yeniden yağlama aralığı belirleriz. Yüzey koruması da aynı mantığı takip eder: İç kısımda standart bir boyalı kaplama iyi sonuç verirken, açık denizde çalışmak genellikle daha ağır bir kaplama ve kaplamalı bağlantı parçalarını gerektirir.
Halihazırda kullanımda olan bir segman ısındığında, ses çıkardığında veya gresi yanlış yerden dışarı ittiğinde nedenleri genellikle öngörülebilir. hakkındaki notlarımız döner halka sorun giderme yaygın olanları kapsar.
Çizimden Teslimata
Özel yüzükler sipariş üzerine üretildiğinden tasarım kadar süreç de önemlidir. Genellikle şu şekilde çalışır:
- çizimi ve yük verilerini inceliyoruz, ardından gevşetilebilecek bir tolerans, basitleştirilebilecek bir delik düzeni veya sahaya daha iyi uyan bir conta hakkında sorularla geri dönüyoruz;
- çizim onaylanır ve üretim verileri atölyeye gönderilir;
- halka haddeleme, tornalama, yuvarlanma yolu sertleştirme ve taşlama, dişli kesme ve diş sertleştirme işlemlerinin her biri proses içi kontrollerle takip edilir;
- montaj ve muayene kapağı açıklığı, başlangıç torku, dişli salgısı ve boşluğu ve ayrıca nihai boyut raporu;
- Kararlaştırılan koruma, işaretleme ve belgelerle birlikte paketlenir ve ardından gönderilir.
Üretim entegre bir veri sistemi üzerinden takip ediliyor, bu nedenle siparişinizin nerede olduğunu sorduğunuz zaman hafıza yerine kayıtlardan cevap veriyoruz.
Çizimi Onaylamadan Önce Bir Kontrol Listesi
- En kötü durum da dahil olmak üzere her çalışma yarıçapında onaylanan yük değerleri.
- Raceway ailesi alışkanlıkla değil görevle uyum içindeydi.
- Dişli verileri, ısı ve aşınma için boşluk payı bırakılarak gerçek pinyonla karşılaştırılarak kontrol edildi.
- Kesit yüksekliği ve çapı eski bir çizime göre değil, gerçek montaj cebine göre ölçülmüştür.
- Açıklık sınıfı ve başlangıç torku belirtilmiş ve test edilebilir.
- Atölye için değil saha için seçilen conta, gres ve yeniden yağlama noktaları.
- Cıvata kalitesi, torku, sıkma sırası ve koltuk düzlüğü çizimde yazılıdır.
- Üretim başlamadan önce listelenen dokümantasyon, işaretleme ve paketleme gereksinimleri.
Vinç Üreticilerinin Bize Sorduğu Sorular
Yenisini yapmak yerine standart bir yüzüğü değiştirebilir misiniz?
Çoğu zaman evet. Değişiklik delik, dişli dişleri, delik düzeni veya yağlama noktalarıyla sınırlıysa mevcut boyuttan çalışmak hem mühendislik süresini hem de teslim süresini kısaltır.
Özelleştirilmiş bir yüzük teklifi vermek için neye ihtiyacınız var?
Bir çizim veya taslak, yük rakamları, çevirme hızı ve görevi, çalışma ortamı ve miktarı. Çizim henüz bitmediyse, yük verileri tek başına mantıklı bir başlangıç noktası önermemiz için yeterlidir.
Özelleştirilmiş bir vinç çevirme halkası, ürün haline gelmeden önce yapılan bir konuşmadır. Bir yük çantanız, aşınmış bir halkanız veya açık uçlu soruların olduğu bir çiziminiz varsa gönderin. Neyi değiştireceğimizi, neyi koruyacağımızı ve bunu inşa etmek için nelere ihtiyaç duyacağımızı size dürüstçe anlatacağız.
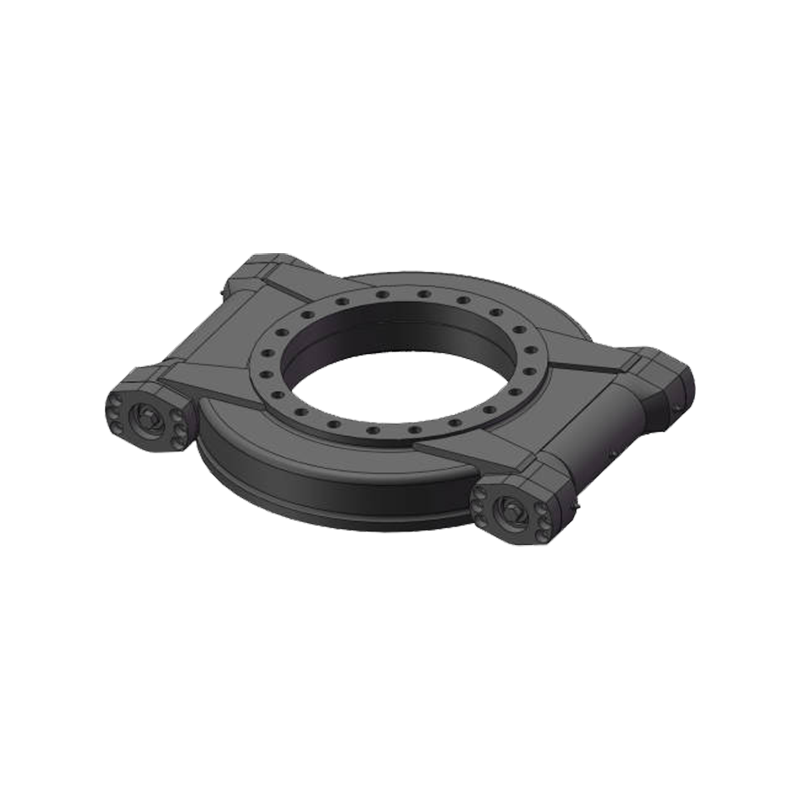
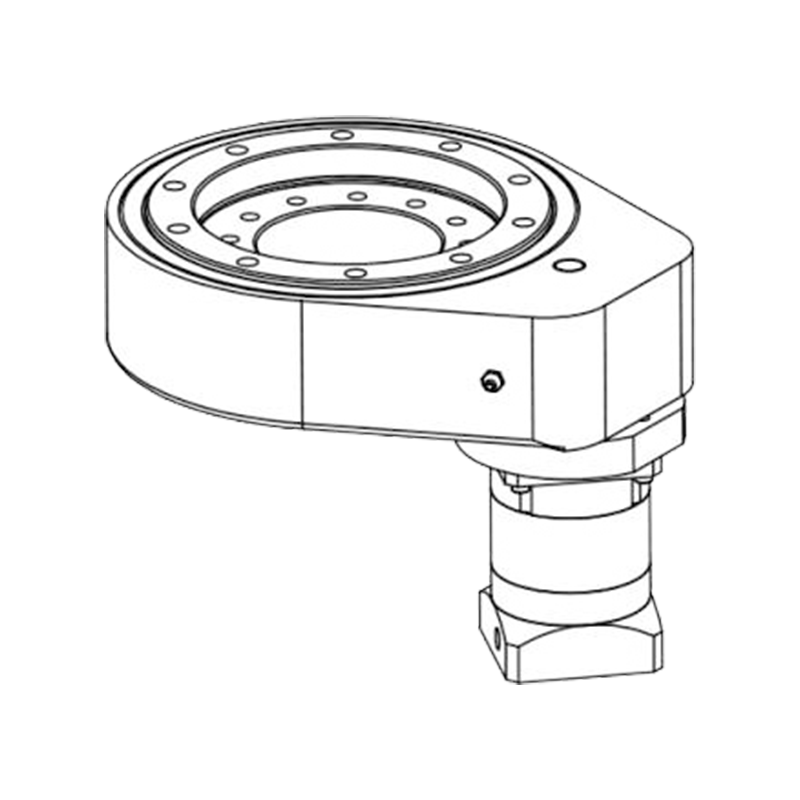

Jiangsu Manchen Transmission Technology Co., Ltd., çeşitli endüstriler için özel, güvenilir ve hassas eğim rulmanları yaratmayı, en yüksek standartları karşılamak için sürekli yenilik yapıyor ve işbirlikçi fırsatlar arıyor. Çin'de güvenilir ve istikrarlı eğim rulmanları tedarikçisi.
Hızlı Bağlantılar
Ürün Bağlantıları
Bize Ulaşın
-
Address:8, Nanqiu Yolu, Huangtu Kasabası, Jianggyin City , Çin
-
Tel:+86-1364612221
-
E-mail:
-
E-mail:ma@slewingbearingcn.com
Telif Hakkı © Jiangsu Manchen Şanzıman Teknolojisi Co., Ltd..
